卓川电磁硫化机(电磁导热油炉)节能案例和原理分享
发布时间:2026-10-17 10:15:48
人气:
卓川电磁硫化机凭借电磁感应加热技术实现显著节能,其原理核心是减少热传递损耗并控温,以下是具体的节能原理和实际应用案例分享:
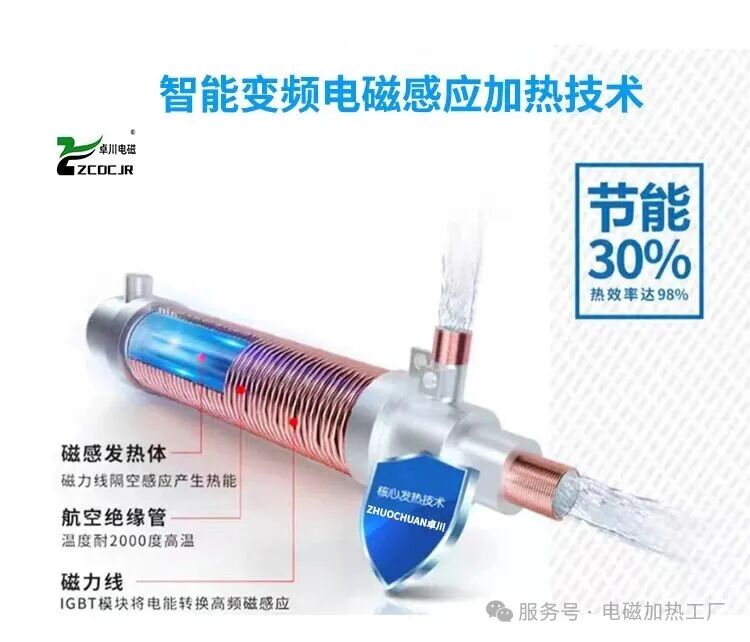
电磁硫化机先通过电路将工频交流电整流滤波为直流电,再逆变为 15kHz 左右的高频电压。高频电流通过线圈产生高速变化的交变磁场,磁场中的磁力线穿过硫化机的金属热板与模具时,会在金属内部形成无数小涡流,使金属自身快速发热。这种方式跳过了传统蒸汽加热 “锅炉 - 管道 - 热板 - 模具” 或电阻加热 “电热管 - 平板 - 模具” 的多环节热传导,避免了传导过程中的大量热量散失,热转化效率超 90%,而传统蒸汽加热热利用率通常低于 50%。一方面,部分机型将热板分多个扇区,每个扇区布置独立线圈,同时在模套外侧增设多区线圈,形成多点热源,让热板和模套同步供热,减少局部过热或欠热导致的补热能耗。另一方面,搭配 PID 智能温控系统,控温精度可达 ±1 - 2℃,相比传统设备 5 - 15℃的温差,能稳定维持硫化所需温度,无需频繁启停加热来调整温度,进一步减少能源浪费。无需像传统蒸汽硫化机那样建设锅炉房、铺设蒸汽管道,也无需配套蒸汽回收系统。这些辅助设施不仅建设成本高,其运行和保温过程中也会持续消耗能源,电磁硫化机直接省去了这部分额外能耗。三角轮胎联合北京化工大学开发的全电磁感应加热金属内模硫化装备,针对传统蒸汽胶囊加热能耗高的问题,采用金属模具电磁感应加热,在轮胎内外两侧直接加温加压。该设备生产 255/30R22 高性能轮胎时,相比传统蒸汽加热工艺能耗降低 86%,同时轮胎平衡性和均匀性显著提升,铅块配重减少 22%,有望彻底淘汰铅块配重工艺。该企业引入高效能电磁硫化机替代传统蒸汽硫化机后,依托电磁加热 90% 以上的热转化效率,相比传统设备节能 40%-50%,仅年节省电费就超过 80 万元。此外,设备 ±2℃的控温精度让轮胎硫化受热更均匀,产品良率提升,进一步降低了因废品导致的能源和物料浪费。浙江某公司对原有平板硫化机进行电磁加热改造,采用上海威磁节能的电磁加热板系统。改造后设备能效利用率达 95% 以上,整体节能 30% 以上,同时温度偏差控制在 0.5 度,温度均匀性保持在 ±1 - 2 度,既减少了能耗成本,又提升了橡胶制品的硫化质量。某轮胎工厂采用 12 扇区线圈设计的电磁硫化机,整体预热仅需 4.5 小时,升温阶段总耗电 48kW・h,进入保温阶段后维持 172℃恒温仅需 2kW・h 电耗,能耗不足传统蒸汽方案的 1/3。按年产 30 万条轮胎测算,单胎电耗下降约 12%,全年可减少二氧化碳排放约 820 吨,兼顾节能与环保双重效益。